在工业生产中,颜色不仅关系到产品外观,也是质量控制的重要指标。
同一款产品,不同批次之间为什么会出现颜色差异?生产过程中颜色发生偏移,为什么往往到了成品检验才被发现?
这些问题与颜色检测的时机、方式密切相关。
传统颜色检测通常依靠人工目视判断或使用接触式色差仪抽样测量。但对于连续生产、自动化程度较高的生产线,人工抽检难以及时反映每个生产阶段的颜色变化。
那么,从来料检验到生产过程,再到成品检测,非接触分光测色仪究竟适合哪个环节?
1. 来料检验:从源头控制颜色差异
来料检验是产品颜色质量控制的重要环节。
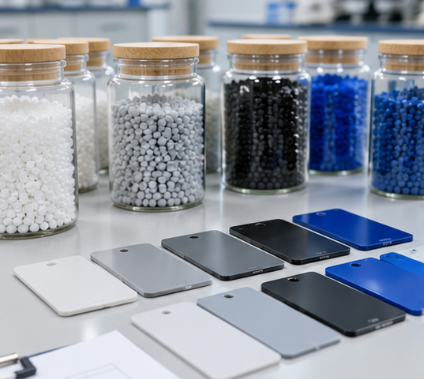
以塑料、涂料、纺织等行业为例,不同批次原材料可能存在颜色差异。如果未及时识别,这些差异可能进一步影响后续产品的颜色一致性。
在来料检验阶段,企业通常需要关注原材料的颜色是否符合标准、不同批次之间是否存在明显色差,以及供应商来料的颜色稳定性。
对于表面不宜接触、容易留下测量痕迹,或不方便直接接触测量的样品,非接触分光测色仪可以提供另一种检测方式。
通过测量样品的L、a、b等颜色数据,并与标准样品进行比较,能够为来料验收提供客观依据。
2. 生产过程:及时发现颜色变化
相比来料检验和成品检测,生产过程中的颜色监测往往面临更多挑战。
例如,塑料挤出过程中,原料配比、温度及工艺参数变化可能影响产品颜色;涂布、印刷等连续生产工艺中,也可能出现颜色逐渐偏移的情况。
如果只在生产前后进行抽检,部分颜色异常可能无法被及时发现。
这时,非接触分光测色仪的应用价值就体现出来了。
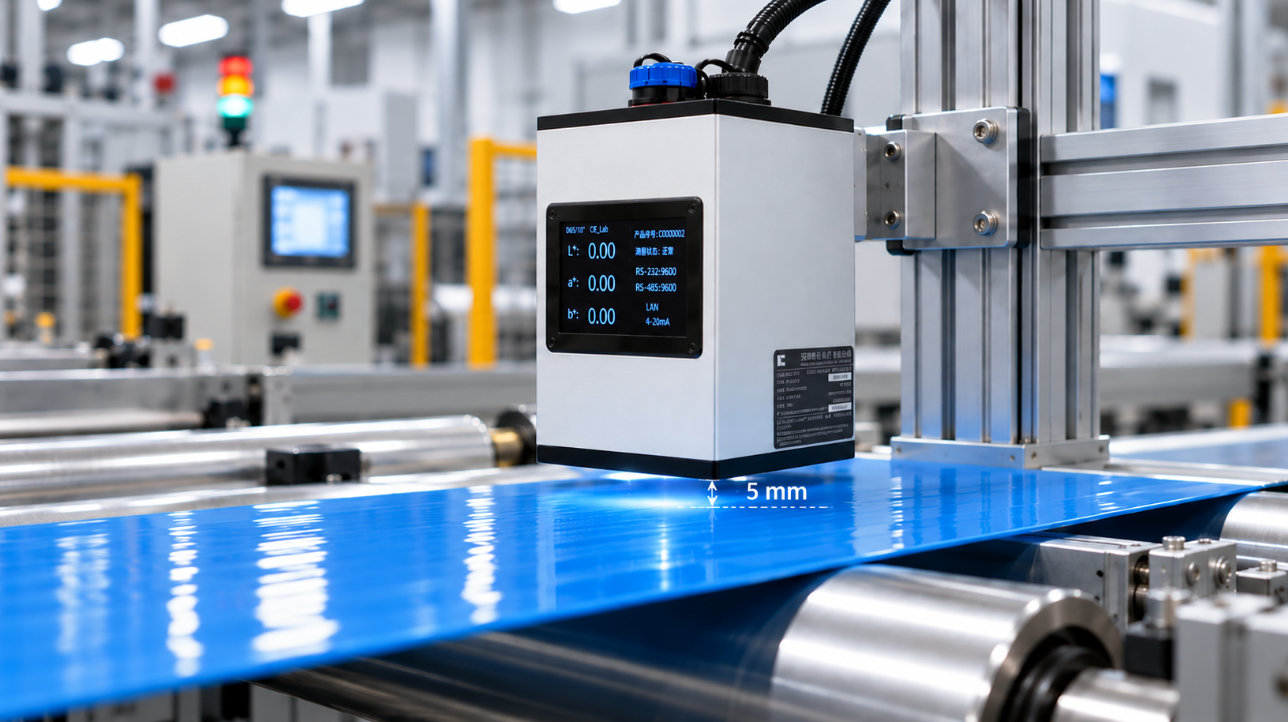
非接触分光测色仪可以根据现场条件安装在生产线或机械臂上,在不直接接触产品表面的情况下采集颜色数据,并通过通信接口将测量结果传输至相关系统。
生产人员可以结合颜色变化趋势,判断是否需要检查原料、设备状态或工艺参数,从而减少颜色异常持续发生的可能性。
需要注意的是,在线测量效果还与样品表面状态、测量距离、运行稳定性及安装环境有关,实际应用时应进行现场验证。
3. 成品检验:确认颜色是否符合要求
成品检验是产品出厂前的重要质量控制环节。
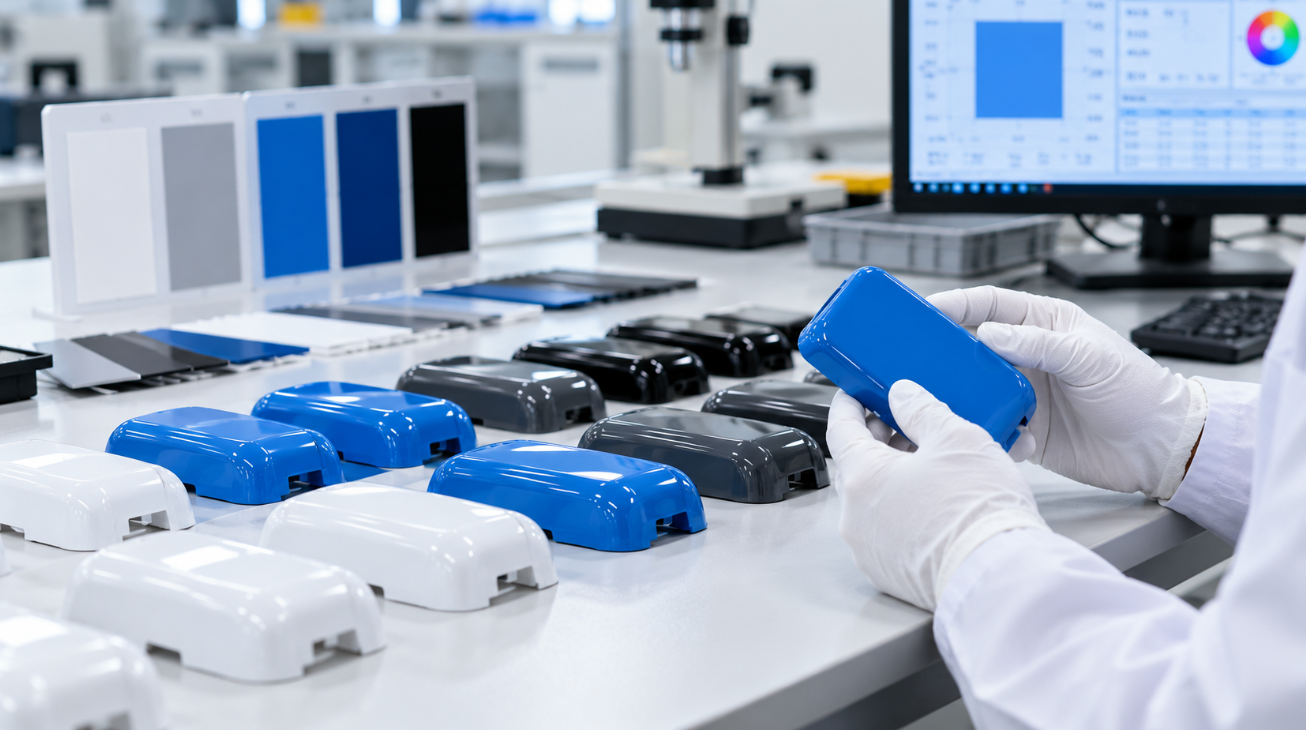
对于塑料制品、印刷品、涂层材料等产品,除了关注外观是否存在明显色差,还需要判断不同批次之间的颜色一致性。
通过建立标准样品颜色数据,检测人员可以将成品测量结果与标准值进行比较,利用ΔE*ab等色差指标辅助评价颜色偏差。
非接触测量方式适用于部分不便直接接触的成品,也可以结合自动化检测工位开展颜色检测。
不过,成品检验主要用于确认产品是否符合要求。如果颜色异常在这一阶段才被发现,往往已经产生了相应的生产成本。
因此,成品检测与生产过程监测并不是相互替代的关系,而是共同构成颜色质量控制体系。
4. 彩谱CRX-66非接触分光测色仪:让颜色监测融入生产过程
针对工业生产中的非接触颜色测量需求,彩谱科技推出了CRX-66非接触分光测色仪,可应用于生产线、机械臂及自动化检测工位等场景。
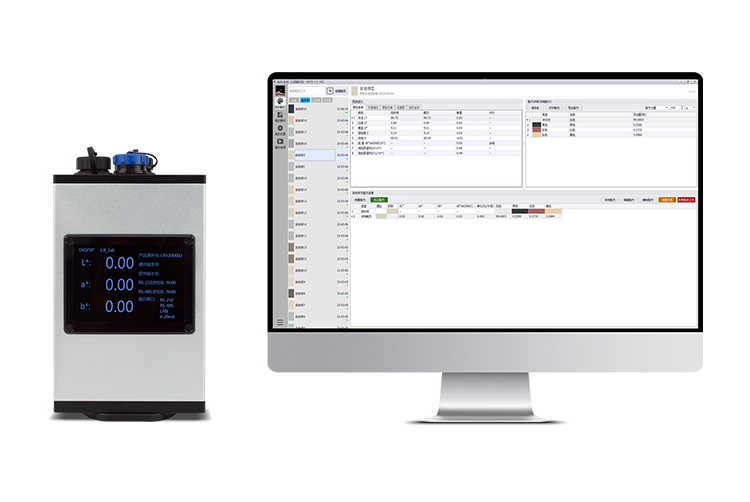
CRX-66非接触分光测色仪采用45°环形照明、0°接收的测量结构,搭配光栅分光技术及双列CMOS阵列传感器,可获取样品表面的光谱反射率及相关颜色数据。
根据产品技术参数,CRX-66非接触分光测色仪具备以下特点:
l 非接触测量: 标称非接触距离为5mm,测量时无需将仪器直接贴合样品表面。
l 测量重复性:ΔE*ab≤0.02,适用于对颜色测量稳定性有要求的检测场景。
l 测量速度:单次测量时间50ms,测量间隔1s,可配合生产节拍进行检测方案设计。
l 数据通信:支持USB、RS485、RS232、以太网等接口,便于测量数据传输与系统集成。
l 环境适应性:具备IP66防护等级,可根据现场条件进行安装部署。
通过合理配置测量位置、触发方式和数据处理流程,CRX-66非接触分光测色仪能够帮助企业将颜色检测从独立的抽检工位延伸至生产现场,为颜色质量管理提供更多过程数据。
5. 总结
回到开头的问题:来料、生产、成品,哪个环节更需要非接触分光测色仪?
答案并不是固定的。
来料检验关注原材料颜色是否符合要求,生产过程监测关注颜色变化能否被及时发现,成品检验则关注交付产品的颜色一致性。
对于连续化、自动化生产场景,生产过程中的在线颜色监测尤其值得关注。将颜色检测适当前移,有助于企业更早发现颜色偏差,减少因颜色异常而产生的返工与材料损耗。
颜色质量控制,不应只停留在产品完成之后,也可以融入生产过程的每一个关键节点。